

Makipag-ugnayan sa Social
Piliin ang DEIF para sa perpektong timpla ng
pagganap at kagandahan.
 Kumuha ng Libreng Sample
Ang solid wood ay may likas na hilig na gumalaw. Ang bawat pagbabago sa relatibong halumigmig ay nagdudulot ng pamamaga o pag-urong ng mga hibla, at kapag mas malawak ang tabla, mas malaki ang pinagsama-samang paggalaw sa mukha nito. Ang isang solidong tabla na may lapad na 220 mm ay maaaring lumawak at umukit ng ilang milimetro sa kabuuan ng mga panahon, na sapat upang buksan ang mga puwang sa mga kasukasuan, i-cup ang mga gilid, o bitak ang ibabaw. Ito ang dahilan kung bakit tradisyonal na naka-install ang pinakamalawak na solidong tabla bilang makitid na mga piraso, o kung bakit hinihiling nila ang napakatatag na mga kondisyon sa loob na hindi kayang ibigay ng karamihan sa mga modernong gusali.
Binabago ng isang engineered core ang equation na iyon. Sa pamamagitan ng pagpapalit ng isang makapal na piraso ng solidong kahoy na may cross-laminated na base, sinisipsip ng sahig ang moisture-driven na paggalaw sa loob sa halip na isalin ito sa ibabaw. Ang resulta ay isang tabla na maaaring gawin sa 180 mm, 220 mm, 260 mm, o kahit na 300 mm at hawak pa rin ang geometry nito sa pamamagitan ng mga seasonal humidity swings. Para sa mga specifier na nagtatrabaho sa malalaking residential layout, hotel corridors, o open commercial floors, ito ang pagkakaiba sa pagitan ng isang disenyo na mukhang tuluy-tuloy sa loob ng isang dekada at isa na kailangang palitan sa loob ng ilang season.
Sinusuri ng mga seksyon sa ibaba ang lohika ng istruktura, ang teknolohiyang pang-ibabaw, ang mga pakinabang ng format, ang mga kontrol sa pagmamanupaktura, at ang mga opsyon sa pagpapasadya na tumutukoy sa modernong malawak na plank engineered wood flooring . Ang pokus ay teknikal at praktikal, na naglalayon sa mga mamimili, tagatukoy, at importer na kailangang suriin ang produkto sa pagganap sa halip na wika sa marketing.
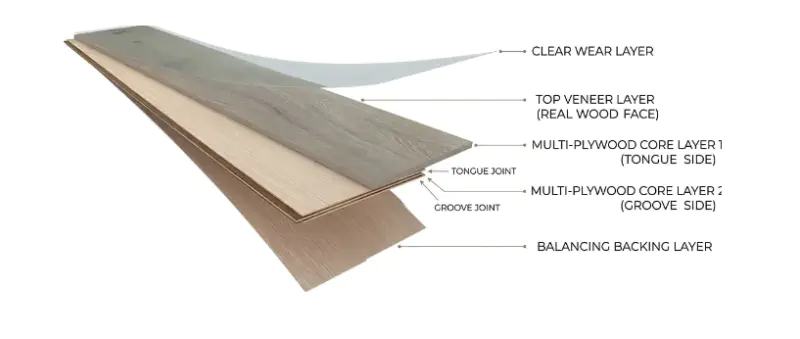
Ang katatagan ng isang engineered plank ay nagmumula sa paraan ng pagkakaayos ng mga layer nito, hindi sa kapal ng anumang solong layer. Ang isang tipikal na konstruksyon ay naglalagay ng pandekorasyon na hardwood veneer sa ibabaw ng isang multi-ply substrate, kung saan ang mga katabing layer ay nakatutok sa tamang mga anggulo sa isa't isa. Ang cross-ply arrangement na ito ay ang mekanismong kumokontrol sa paggalaw.
Ang kahoy ay lumalawak at kumukontra lalo na sa direksyon ng butil, hindi sa kabila nito. Kapag ang isang layer na nakatuon sa haba ng tabla ay sumusubok na lumawak, ang layer sa ilalim nito, na nakatuon sa lapad, ay lumalaban sa paggalaw na iyon. Kinansela ng magkasalungat na pwersa ang isa't isa sa panel scale, kaya nananatiling dimensionally stable ang natapos na tabla kahit na tumutugon ang mga indibidwal na layer sa kahalumigmigan. Ito ang dahilan kung bakit ang isang 3-layer o 7-layer na engineered na tabla ay maaaring gawin sa malaking format nang walang cupping at gapping na makakaapekto sa isang solidong tabla na may parehong lapad.
| Katangian | 3-Layer na Konstruksyon | 7-Layer na Konstruksyon |
|---|---|---|
| Mga pangunahing layer | 3 | 7 |
| Karaniwang kabuuang kapal | 12-15 mm | 15-21 mm |
| Dimensional na katatagan | Mataas | Napakataas |
| Kaangkupan ng underfloor heating | Mabuti | Mahusay |
| Pinakamahusay na angkop sa | Residential, light commercial | Malaking format, mabigat na komersyal, mabuting pakikitungo |
| Refinishing potensyal | 1-2 beses | 2-3 beses |
Ang pagpili sa pagitan ng 3-layer at 7-layer na core ay hindi tungkol sa kalidad sa ganap na mga termino. Ito ay tungkol sa pagtutugma ng core sa format at mga kundisyon ng serbisyo. Ang isang 7-layer na core ay namamahagi ng panloob na stress sa higit pang mga interface, kaya naman ito ang gustong substrate para sa mga tabla na mas malawak sa 220 mm at para sa mga pag-install sa ilalim ng underfloor heating, kung saan ang pagbibisikleta sa temperatura ay nagdaragdag ng isa pang dimensyon ng paggalaw.
Sa isang kinokontrol na kapaligiran ng pagsubok, ang isang mahusay na ginawang engineered na tabla ay maaaring manatiling matatag sa isang relatibong hanay ng halumigmig na humigit-kumulang 35 porsiyento hanggang 75 porsiyento. Sinasaklaw ng hanay na ito ang karamihan sa mga heated at naka-air condition na interior. Sa labas ng hanay na iyon, ang lahat ng mga produktong gawa sa kahoy ay sa kalaunan ay tutugon, ngunit ang cross-ply na istraktura ay naantala at binabawasan ang nakikitang epekto. Ang praktikal na kinalabasan ay ang isang malawak na plank floor na naka-install sa isang normal na gusali ay hindi bubuo ng mga pana-panahong gaps na ipapakita ng solidong sahig na may parehong lapad.
Ang ibabaw ng isang malawak na sahig na tabla ay tumatagal ng pagkasira, liwanag, at mga kemikal na panlinis. Ang isang sistema ng pagtatapos na masyadong manipis ay mapupunta sa mga punto ng trapiko; ang isa na masyadong malutong ay pumutok habang gumagalaw ang tabla; ang isang masyadong malambot ay magpapakita ng mga gasgas mula sa grit at muwebles. Ang sistema ng patong samakatuwid ay kailangang balansehin ang katigasan, kakayahang umangkop, at kalinawan.
Ang bawat layer sa system ay may function. Ang mga base layer ay nagbubuklod sa veneer at nagbibigay ng flexibility. Ang mga intermediate na layer ay bumubuo ng kapal at katigasan. Kinokontrol ng mga nangungunang layer ang antas ng gloss, tensyon sa ibabaw, at paglaban sa mga kemikal sa bahay. Ginagawa ang curing gamit ang ultraviolet light sa pagitan ng mga coats, na nagpapahintulot sa manufacturer na kontrolin ang antas ng cross-linking at maiwasan ang mahabang oras ng pagpapatuyo na nauugnay sa solvent-based na mga finish.
Higit pa sa coating, ang ibabaw ay maaaring mekanikal o thermally na ginagamot upang mabago ang hitsura at pakiramdam nito. Ang pagsipilyo ay nagbubukas ng mas malambot na butil at lumilikha ng banayad na texture. Ang pag-scrape ng kamay ay gumagawa ng hindi regular, parang artisan na pagkakaiba-iba sa ibabaw. Ang paninigarilyo ay nagpapadilim sa kahoy sa pamamagitan ng isang kinokontrol na reaksyon sa halip na isang pigment, kaya ang kulay ay tumatakbo nang mas malalim kaysa sa isang mantsa sa ibabaw. Ang mga paggamot na ito ay inilapat bago ang patong at tugma sa 7-layer na UV system.
Ang lapad ay hindi lamang isang aesthetic na desisyon. Binabago nito kung paano gumaganap ang isang palapag, kung paano ito naka-install, at kung paano ito nakikipag-ugnayan sa silid sa paligid nito.
Ang isang 180 mm na tabla at isang 260 mm na tabla ay sumasakop sa parehong lugar ng sahig na may ibang bilang ng mga kasukasuan. Ang mas kaunting mga joints ay nangangahulugan ng mas kaunting mga pagkagambala sa pattern ng butil at isang mas malakas na pakiramdam ng isang solong tuloy-tuloy na ibabaw. Sa malalaking silid, ang epektong ito ay binibigkas: ang sahig ay nagbabasa bilang isang patlang sa halip na isang koleksyon ng mga makitid na piraso. Para sa mga open-plan na living area, lobbies ng hotel, at retail floor, ang visual continuity na ito ang kadalasang pangunahing dahilan sa pagpili ng malawak na format.
Ang malalawak na tabla ay tumatanggap ng mas malawak na hanay ng mga finish nang hindi mukhang abala. Ang isang malawak na brushed na tabla sa isang maputlang tono ay maaaring magdala ng isang minimalist na interior; ang isang malawak na tabla na hinubad ng kamay sa malalim na tono ay maaaring mag-angkla ng mas tradisyonal o hospitality scheme. Dahil malaki ang format, nagiging feature ng disenyo ang pagkakaiba-iba ng kulay sa pagitan ng mga tabla sa halip na isang distraction, basta kontrolado ang grading.
Ang mga malalapad na tabla ay sumasaklaw sa mas maraming lugar sa bawat yunit, kaya ang bilang ng mga piraso na hinahawakan at ang bilang ng mga saradong joint ay mas mababa kaysa sa mga makitid na piraso. Kapag ang tabla ay naka-profile ng isang click lock system, ang pag-install ay hindi nangangailangan ng pandikit sa buong field, na nagpapababa ng oras ng paggawa at nagbibigay-daan sa sahig na malakad nang mas maaga. Ang mas mahigpit na mga kasukasuan ay binabawasan din ang bilang ng mga puwang kung saan maaaring mangolekta ng alikabok at mga spill.
| Lapad ng Plank | Relative Joint Density | Karaniwang Aplikasyon |
|---|---|---|
| 120-150 mm | Mataas | Tradisyonal na tirahan |
| 180-200 mm | Katamtaman | Modern residential, light commercial |
| 220-260 mm | Mababa | Malaking tirahan, mabuting pakikitungo |
| 280-300 mm | Napakababa | Mga tampok na sahig, komersyal na lobby |
Ang isang malawak na tabla ay hindi gaanong mapagpatawad sa pagkakaiba-iba ng pagmamanupaktura kaysa sa isang makitid. Ang isang maliit na paglihis sa kapal ng layer o moisture content na hindi nakikita sa isang 120 mm na tabla ay maaaring maging isang nakikitang korona o tasa sa isang 260 mm na mukha. Samakatuwid, mas mahalaga ang mga kontrol sa produksyon habang tumataas ang lapad.
Ang veneer, core layer, at backing ay nakakondisyon sa isang target na moisture content bago ang pagpupulong. Kung ang mga layer ay binuo sa iba't ibang mga antas ng kahalumigmigan, ang natapos na tabla ay lilipat habang sila ay nagkakapantay, at ang paggalaw ay lalabas bilang pagbaluktot. Ang inline na pagsukat ng kahalumigmigan sa yugto ng gluing ay isang praktikal na paraan upang mahuli ito bago pindutin.
Gumagana lang ang cross-ply orientation kung ang mga layer ay aktwal na nakahanay sa nilalayong anggulo. Ang automated lay-up at kontroladong press pressure ay nagpapanatili ng mga layer na flat at ang mga direksyon ng butil ay tama. Pagkatapos ng pagpindot, ang mga panel ay na-acclimatize bago ang pag-profile, na nagpapahintulot sa natitirang stress na manirahan at binabawasan ang pagkakataon ng paggalaw pagkatapos ng machining.
Ang tongue-and-groove o click na profile ay dapat i-cut sa mahigpit na tolerance kasama ang buong haba ng isang malawak na tabla. Kung ang profile ay nag-iiba, ang mga joints ay hindi magsasara nang pantay, at ang sahig ay magpapakita ng mga puwang o lippage. Ang CNC profiling na may regular na mga pagsusuri sa tool ay nagpapanatili sa pinagsamang geometry na pare-pareho sa isang production run.
Sinasaklaw ng mga karaniwang hanay ang mga karaniwang lapad at pagtatapos, ngunit maraming proyekto ang nangangailangan ng partikular na kumbinasyon ng format, ibabaw, at packaging. Ang isang tagagawa na maaaring mag-customize sa yugto ng produksyon ay nagbibigay sa mga importer at may-ari ng brand ng higit na kontrol sa kanilang alok.
Para sa mga distributor at may-ari ng brand, sinasaklaw ng produksyon ng OEM ang mismong tabla kasama ang packaging at pag-label na nagdadala ng tatak. Kabilang dito ang custom na disenyo ng karton, mga naka-print na tagubilin sa pag-install, at pribadong label na branding sa produkto. Gumagawa ang tagagawa ayon sa detalye ng mamimili, at kinokontrol ng mamimili ang pagpoposisyon sa merkado.
Ang mga internasyonal na mamimili ay nangangailangan ng dokumentasyon gaya ng produkto. Karaniwang hinihiling ang mga sertipikasyon gaya ng CE, FSC, at CARB, at sinasaklaw ng mga ito ang pagganap ng istruktura, responsableng pag-sourcing, at mga limitasyon sa paglabas ng formaldehyde. Ang isang supplier na may hawak ng mga sertipikong ito at maaaring mag-isyu ng kaukulang mga dokumento ay nagbabawas sa panganib ng mga pagkaantala sa customs at pagtanggi sa proyekto.
Ang karaniwang oras ng lead ng produksyon para sa mga regular na order ay karaniwang 15 hanggang 20 araw pagkatapos ng kumpirmasyon ng mga detalye at deposito. Maaaring mangailangan ng karagdagang oras ng sampling ang mga custom na kulay o bagong profile. Para sa mga kagyat na proyekto, maaaring isaayos ang pinabilis na produksyon depende sa kapasidad at pagkakaroon ng materyal. Ang malinaw na komunikasyon ng petsa ng pag-freeze ng detalye ay ang nag-iisang pinakamabisang paraan upang mapanatili ang isang proyekto sa iskedyul.
Ang mga format ng malawak na tabla ay karaniwang nagsisimula sa 180 mm at tumatakbo hanggang 300 mm o higit pa, depende sa pangunahing konstruksyon. Ang mga lapad na 180 mm hanggang 260 mm ang pinakakaraniwan para sa mga proyektong residential at hospitality, habang 280 mm hanggang 300 mm ang ginagamit para sa mga feature floor at malalaking commercial space.
Oo, kapag ang core ay idinisenyo para dito. Ang isang multi-ply cross-laminated core ay namamahagi ng init-induced na paggalaw sa loob at mas malamang na mag-cup o gap kaysa sa isang solidong tabla. Ang 7-layer na core ay karaniwang mas gusto para sa underfloor heating dahil mas predictably nitong pinangangasiwaan ang temperature cycling. Ang pag-install ay dapat sumunod sa iskedyul ng ramp-up ng tagagawa ng heating system.
Ang pagkakaiba ay ang bilang ng mga cross-laminated core layer at ang kabuuang kapal. Ang 3-layer na core ay mas manipis, mas magaan, at angkop para sa karamihan ng mga residential at light commercial floor. Ang 7-layer na core ay mas makapal, mas matatag sa ilalim ng malawak na mga format at pagkakaiba-iba ng temperatura, at mas angkop sa mabigat na komersyal na paggamit at underfloor heating.
Oo, sa kondisyon na ang pandekorasyon na pakitang-tao ay sapat na makapal. Ang isang tipikal na refinishing ay nag-aalis ng kaunting materyal sa ibabaw, kaya ang dami ng beses na maaaring refinished ang isang sahig ay depende sa kapal ng veneer. Ang mga makapal na veneer ay nagbibigay-daan sa dalawa o tatlong refinishing cycle sa buong buhay ng sahig.
Oo. Available ang custom na pagtutugma ng kulay, texture sa ibabaw, lapad, haba, kapal, at packaging para sa mga order ng OEM at pribadong label. Ang karaniwang proseso ay ang pag-apruba ng pisikal na sample bago ang buong produksyon, na nagpapatunay sa kulay, gloss, at texture laban sa target na detalye.
Bina-offset ng cross-ply core ang moisture-driven na paggalaw, kaya nananatiling stable ang tabla sa isang relatibong hanay ng halumigmig na humigit-kumulang 35 porsiyento hanggang 75 porsiyento. Ang pagpapanatili ng kahalumigmigan sa loob sa loob ng saklaw na iyon ay sumusuporta sa pangmatagalang pagganap ng anumang sahig na gawa sa kahoy, engineered o solid.
Nagbibigay kami sa mga customer ng sustainable at eco-friendly
na mga solusyon at serbisyo sa engineered wood.
Piliin ang DEIF para sa perpektong timpla ng
pagganap at kagandahan.
